
Dlouhodobě se specializujeme také na KTL lakování malých kovových dílů a využíváme zkušenosti s návrhem zavěšení a stabilním vedením sériové výroby.
Automatizovaný ponorný proces
KTL povlak nanášíme ponorem v plně automatizovaném procesu. Elektrochemické nanášení vytváří rovnoměrnou vrstvu na celém povrchu vodivého dílu. Používáme KTL systém PPG POWERCRON® 6200HE a vícestupňovou chemickou předúpravu Henkel.
Slabovrstvá a silnovrstvá KTL
Konkrétní tloušťku povlaku nastavujeme podle požadavků zákazníka a technické specifikace dílu.
- Slabovrstvá KTL: 15–25 µm
- Silnovrstvá KTL: 35–60 µm
Rozměrové a hmotnostní možnosti
Vhodnost konkrétního dílu vždy posuzujeme podle jeho tvaru, vyvážení a možností zavěšení. Uvedené hodnoty představují mezní rozměry a nemusí být dosažitelné u každé konstrukce dílu.
- Maximální rozměr dílu: 1250 × 660 × 500 mm
- Maximální hmotnost dílu: 30 kg/ks
- Rozměr transportního rámu: 1290 × 700 × 540 mm
Vícestupňová příprava povrchu
Před KTL lakováním procházejí díly vícestupňovou chemickou předúpravou se zinečnatým fosfátováním. Kompletní chemický systém zajišťuje technologie společnosti Henkel. KTL linka má samostatný program pro hliníkové a zinkované díly.
Přípravu na KTL lince lze využít také samostatně, bez nanesení KTL barvy, jako základ před následným práškovým nebo mokrým lakováním.
Podmínky pro KTL proces
Díl musí umožnit spolehlivý elektrický kontakt, odvzdušnění dutin a volný odtok provozních kapalin. U nových dílů doporučujeme posouzení konstrukce a způsobu zavěšení před vzorkováním.
KTL jako základní vrstva
KTL lze použít samostatně nebo jako základ pod práškový či mokrý vrchní lak.
- Zn fosfát → KTL
- Zn fosfát → KTL → práškový lak
- Zn fosfát → KTL → mokrý lak
Kontrola v průběhu procesu
Kontrolujeme zejména tloušťku povlaku, vzhled a přilnavost. Další zkoušky a záznamy nastavujeme podle technické specifikace konkrétního projektu.
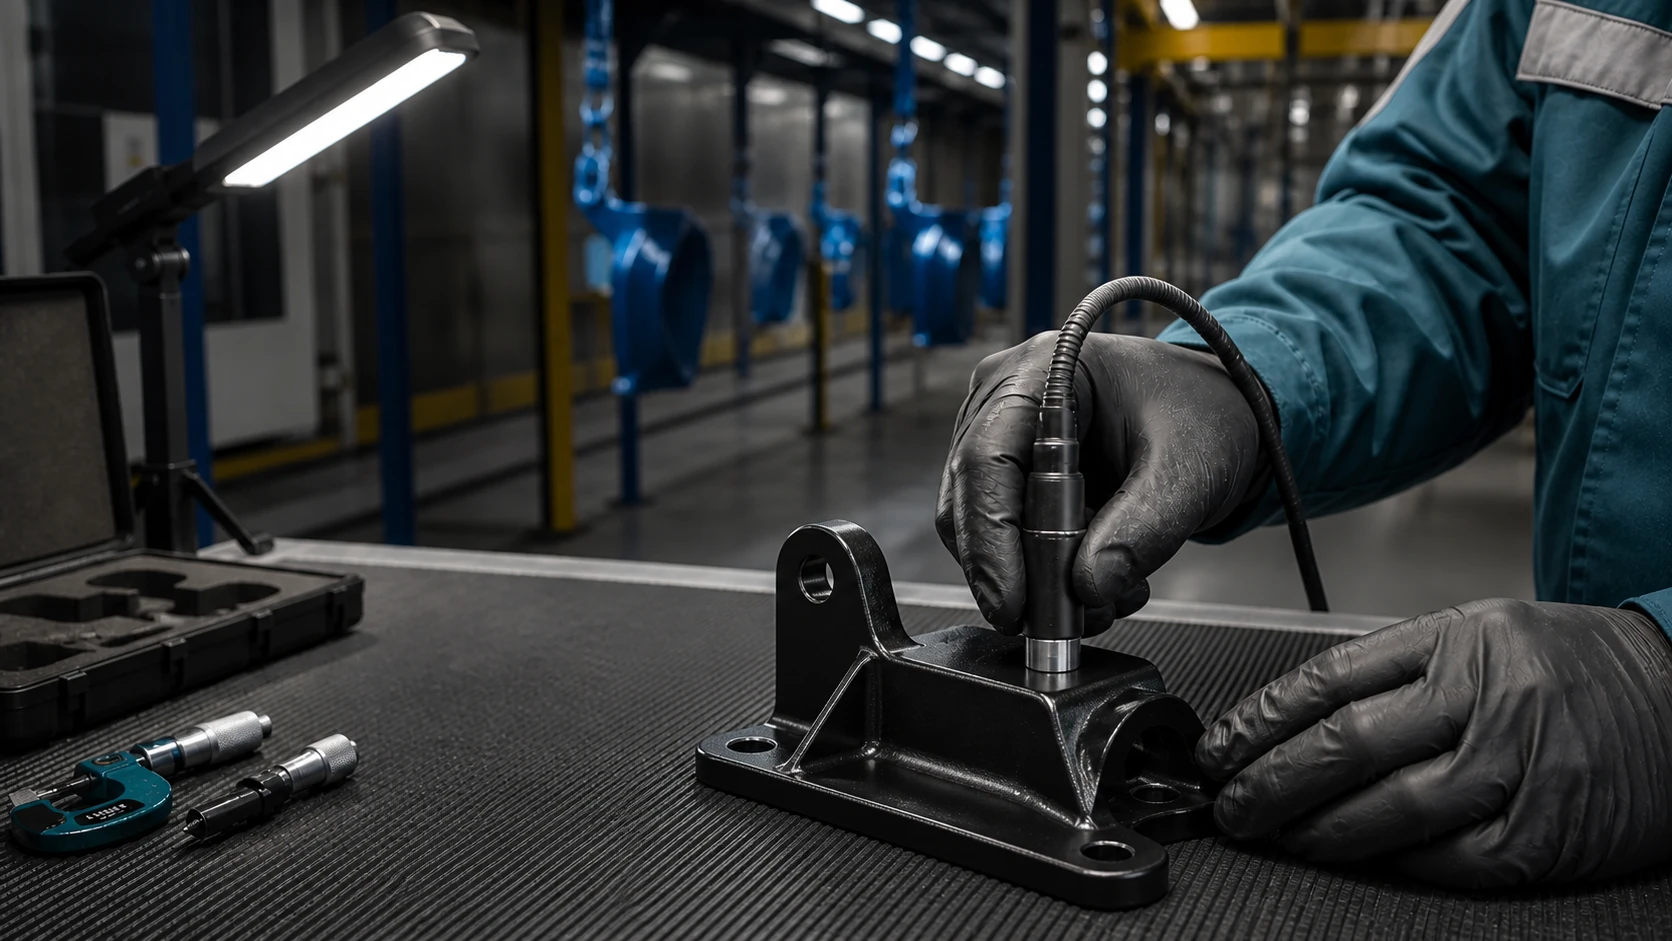
Kvalita v každém kroku
Úplné zadání, vhodná konstrukce dílu, čistý vstup a správné zavěšení vytvářejí podmínky pro stabilní výsledek. Při odchylce zjišťujeme příčinu a přijímáme opatření proti opakování.
Proberme vhodnou povrchovou úpravu
Pošlete nám výkres nebo fotografii, materiál, rozměry, hmotnost, množství a požadovaný výsledek. Navrhneme vhodnou technologii a další postup.