
Wir sind seit vielen Jahren auf die KTL-Beschichtung kleiner Metallteile spezialisiert und kennen uns mit passender Aufhängung und stabiler Serienfertigung aus.
Automatisierter Tauchprozess
Die KTL-Schicht wird in einem vollautomatischen Tauchprozess aufgetragen. Die elektrophoretische Abscheidung erzeugt eine gleichmäßige Schicht auf der leitfähigen Oberfläche. Wir nutzen PPG POWERCRON® 6200HE und eine mehrstufige Vorbehandlung von Henkel.
Dünn- und Dickschicht-KTL
Die Schichtdicke richten wir nach Kundenvorgabe und Bauteilspezifikation aus.
- Dünnschicht-KTL: 15–25 µm
- Dickschicht-KTL: 35–60 µm
Abmessungen und Gewicht
Wir prüfen jedes Teil nach Form, Balance und Aufhängung. Die Werte sind Grenzwerte und nicht bei jeder Konstruktion erreichbar.
- Maximale Bauteilgröße: 1250 × 660 × 500 mm
- Maximales Bauteilgewicht: 30 kg
- Transportgestell: 1290 × 700 × 540 mm
Mehrstufige Oberflächenvorbereitung
Vor der KTL-Beschichtung durchlaufen die Teile eine mehrstufige chemische Vorbehandlung mit Zinkphosphatierung von Henkel. Für Aluminium und verzinkte Teile gibt es ein eigenes Programm.
Diese Vorbereitung kann auch ohne KTL-Lack als Basis für eine anschließende Pulver- oder Nasslackierung genutzt werden.
Was das Bauteil mitbringen muss
Das Bauteil muss einen sicheren elektrischen Kontakt, die Entlüftung von Hohlräumen und den freien Ablauf von Flüssigkeiten ermöglichen. Bei neuen Teilen empfehlen wir eine Prüfung vor der Bemusterung.
KTL als Grundschicht
KTL kann allein oder unter Pulver- beziehungsweise Nassdecklack eingesetzt werden.
- Zinkphosphat → KTL
- Zinkphosphat → KTL → Pulverlack
- Zinkphosphat → KTL → Nasslack
Kontrolle im Prozess
Wir prüfen vor allem Schichtdicke, Optik und Haftung. Weitere Tests und Nachweise stimmen wir für das Projekt ab.
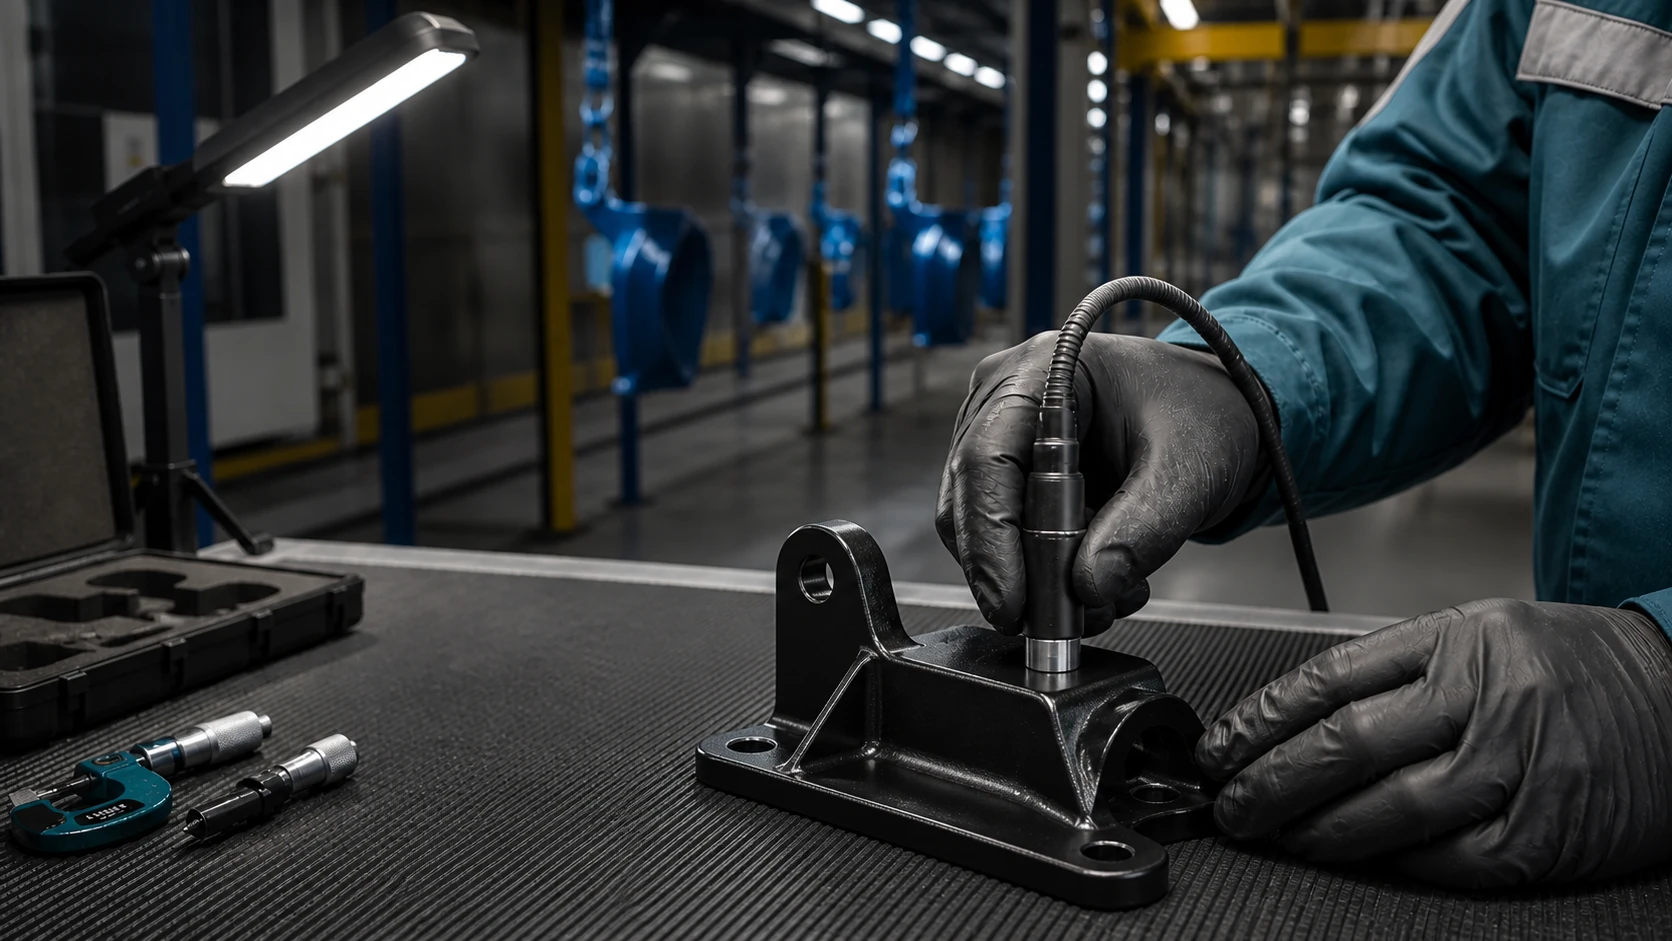
Qualität bei jedem Schritt
Klare Vorgaben, eine passende Bauteilkonstruktion, eine saubere Oberfläche und die richtige Aufhängung schaffen die Basis für stabile Ergebnisse. Bei Abweichungen suchen wir die Ursache und verhindern Wiederholungen.
Gemeinsam finden wir die passende Oberfläche
Senden Sie uns Zeichnung oder Foto, Material, Abmessungen, Gewicht, Stückzahl und das gewünschte Ergebnis. Wir schlagen Ihnen das passende Verfahren und die nächsten Schritte vor.